Noticias

¿Qué procesos de mecanizado garantizan la precisión y consistencia del surco de las poleas?

2026-10-20 0 Déjame un mensaje

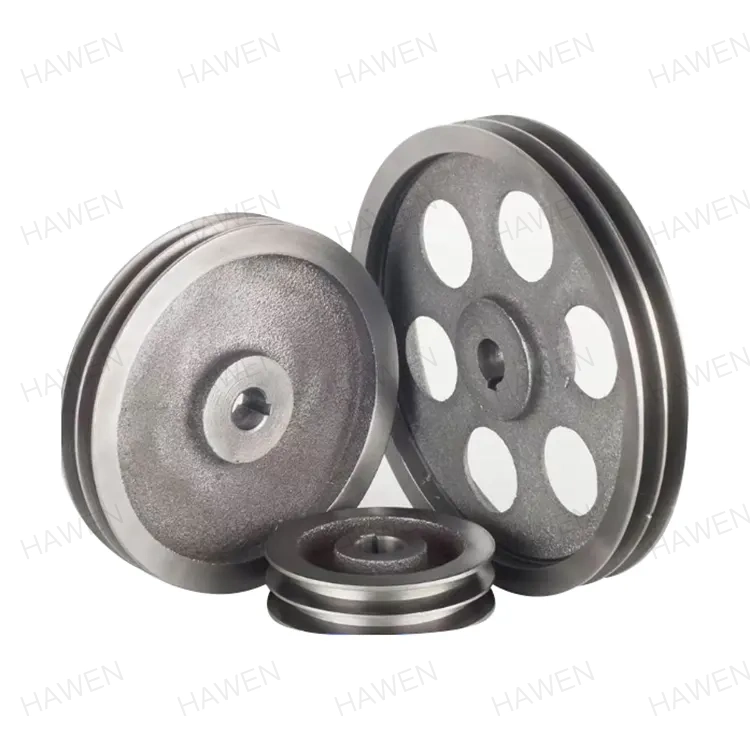
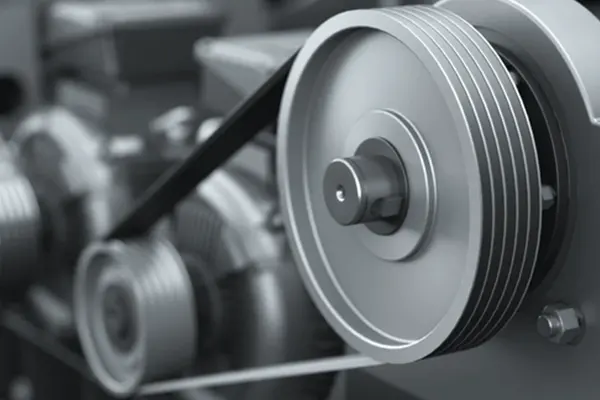
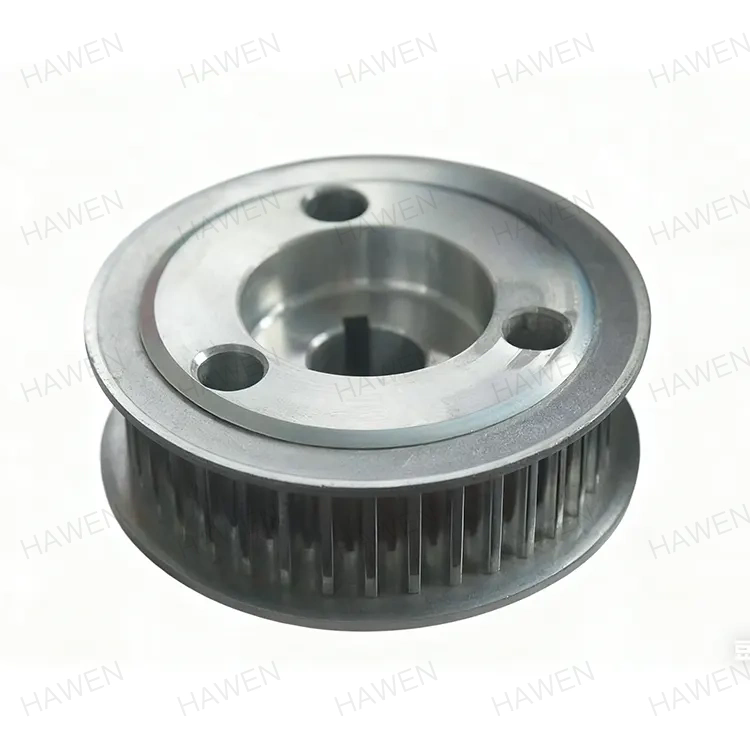
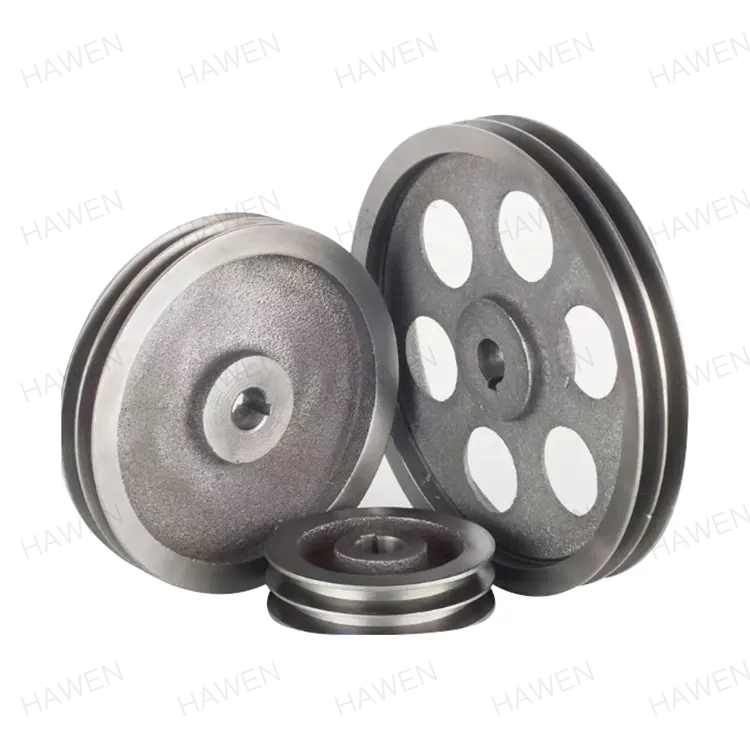
Un ingeniero de mantenimiento instala un nuevo conjunto dePoleas de correaen un sistema de transmisión, con la confianza de que el perfil de ranura y el diámetro especificados restaurarán la transmisión por correa a su rendimiento original. En unas semanas, el cinturón comienza a chirriar, los bordes se deshilachan y el cinturón se asienta de manera desigual en la ranura. El problema no es el cinturón. El problema es el surco. El ángulo de la ranura está desviado en dos grados, el diámetro de la ranura varía a lo largo de la circunferencia y el acabado de la superficie es demasiado rugoso. Este escenario es consecuencia directa de procesos de mecanizado que no fueron capaces de mantener las tolerancias requeridas. Para los compradores de poleas de correa, comprender qué procesos de mecanizado garantizan la precisión y consistencia del ranurado es esencial para evitar estas fallas.


Esta guía está escrita para ingenieros de adquisiciones y gerentes de mantenimiento que necesitan obtener poleas de correa que funcionen de manera confiable. Explicaremos los parámetros críticos de ranura, los procesos de mecanizado que los alcanzan, los métodos de inspección que los verifican y los criterios para evaluar a un proveedor. También proporcionaremos parámetros detallados del producto de nuestra fábrica en Zhejiang Hawen Electromechanical Co., Ltd. Ya sea que esté buscando poleas para transportadores, variadores de HVAC, maquinaria agrícola o ventiladores industriales, esta guía lo ayudará a especificar la calidad de mecanizado adecuada y seleccionar un proveedor que pueda entregarla.

Solid Pulley


Tabla de contenido


1. ¿Qué parámetros de ranura determinan el rendimiento de la polea?

El rendimiento de una polea depende de la precisión de su ranura. La ranura es el canal que guía y sujeta la correa. Si la ranura no es precisa, la correa no se asentará correctamente y la transmisión perderá eficiencia, generará ruido y se desgastará prematuramente. Cuatro parámetros de la ranura son críticos: el ángulo de la ranura, el diámetro de la ranura, el perfil de la ranura y el acabado de la superficie. El ángulo de la ranura determina cómo la correa encaja en la ranura. Para una polea de correa trapezoidal, el ángulo estándar es de 34, 36 o 38 grados, según el diámetro de la polea. Un error de tan solo un grado puede reducir la capacidad de transmisión de potencia de la correa y provocar un desgaste desigual. El diámetro de la ranura determina la línea de paso de la correa, lo que afecta la relación de velocidad. El perfil de ranura incluye la profundidad de la ranura y el radio de la raíz. El acabado de la superficie afecta la fricción y el desgaste de la correa. La siguiente tabla resume estos parámetros y sus tolerancias típicas.

Parámetro Tolerancia típica Impacto en el rendimiento
Ángulo de ranura +/- 0,5 grados Afecta el acuñamiento de la correa y la transmisión de potencia.
Diámetro de ranura +/- 0,05 mm Afecta la relación de velocidad y el seguimiento de la correa.
Perfil de ranura (profundidad, radio de raíz) +/- 0,1mm Afecta el asiento y el desgaste del cinturón.
Acabado superficial (Ra) 0,8 - 1,6 micras Afecta la fricción y la vida útil de la correa.
Desviación de ranura +/- 0,05 mm Afecta la vibración y el seguimiento de la correa.

EnZhejiang Hawen Electromecánica Co., Ltd., nuestra fábrica fabrica poleas de correa con estas tolerancias y más ajustadas. Entendemos que la precisión de las ranuras es la base del rendimiento de la transmisión por correa y hemos invertido en el equipo de mecanizado e inspección necesarios para lograrlo. Nuestro equipo de ingeniería puede asesorarle sobre las tolerancias adecuadas para su aplicación específica.


2. ¿Qué procesos de mecanizado forman el perfil de ranura?

El perfil de ranura de una polea de correa se forma mediante una secuencia de procesos de mecanizado. El primer proceso es el torneado, que establece la geometría básica de la polea, incluido el diámetro exterior, el orificio y el ancho de la cara. Luego se corta la ranura en la cara de la polea. Para las poleas de correa trapezoidal, la ranura generalmente se corta usando una herramienta de forma o una herramienta de ranurado CNC que coincida con el ángulo y perfil requeridos. La precisión de la ranura depende de la rigidez de la máquina, el filo de la herramienta y la precisión de la trayectoria de la herramienta. Después del ranurado, la polea se puede rectificar para mejorar el acabado de la superficie y la precisión dimensional. La siguiente tabla resume los procesos de mecanizado y su papel en la precisión de las ranuras.

Proceso Función Tolerancia típica lograda Equipo
Torneado Formas OD, diámetro interior y cara +/- 0,05 mm torno CNC
Ranurado Corta el perfil de la ranura. +/- 0,1 mm, +/- 0,5 grados Torno CNC con herramienta de ranurado
Molienda Mejora el acabado y la precisión. +/- 0,02 mm, Ra 0,8 µm amoladora cilíndrica
Desbarbado Elimina los bordes afilados N / A Manual o automatizado
Equilibrio Corrige la distribución masiva. G16 o mejor Máquina equilibradora dinámica

En nuestra fábrica, utilizamos tornos CNC con herramientas motorizadas para girar y ranurar poleas de correa en una sola configuración. Esto elimina el error que puede ocurrir cuando la polea se vuelve a colocar entre operaciones. También utilizamos herramientas de forma de precisión que están rectificadas para obtener el perfil de ranura exacto, asegurando que el ángulo de la ranura y el radio de la raíz sean consistentes de una pieza a otra.


3. ¿Por qué es importante el rectificado para la precisión y el acabado de la ranura?

El rectificado es el proceso que toma una buena polea y la convierte en una polea de precisión. Mientras que el torneado y el ranurado establecen la geometría básica, el rectificado refina el ángulo y el diámetro de la ranura y el acabado de la superficie. El rectificado se realiza utilizando una muela abrasiva de precisión adaptada al perfil de ranura requerido. La polea se monta sobre un mandril de precisión y se gira contra la muela abrasiva. El proceso de rectificado elimina una pequeña cantidad de material, normalmente de 0,1 a 0,3 mm, y logra tolerancias que son difíciles de alcanzar sólo con el torneado. El acabado de la superficie después del rectificado suele ser de Ra 0,4 a 0,8 µm, lo que reduce la fricción y el desgaste de la correa. La siguiente tabla compara la precisión y el acabado logrados mediante torneado y rectificado.

Proceso Tolerancia del ángulo de ranura Tolerancia del diámetro de la ranura Acabado superficial (Ra)
Sólo girar +/- 0,5 grados +/- 0,05 mm 1,6 - 3,2 µm
Torneado + Rectificado +/- 0,1 grados +/- 0,01mm 0,4 - 0,8 µm

En Hawen, nuestra fábrica utiliza rectificadoras cilíndricas CNC con calibrado durante el proceso para rectificar las ranuras de nuestras poleas de correa. El sistema de medición en proceso mide continuamente el diámetro de la ranura durante el rectificado y compensa automáticamente el desgaste de la rueda. Esto garantiza que cada polea cumpla con la tolerancia especificada, independientemente del número de piezas en la producción. También rectificamos la muela a intervalos regulares para mantener el perfil de la ranura y evitar quemaduras o daños en la superficie.


4. ¿Cómo se verifica la precisión del surco durante la producción?

Verificar la precisión de las ranuras durante la producción es esencial para garantizar que cada polea de correa cumpla con las especificaciones. El proceso de verificación incluye inspección en proceso e inspección final. El operador de la máquina realiza la inspección durante el proceso utilizando herramientas manuales como calibres de ranura, micrómetros e indicadores de cuadrante. El operador verifica el ángulo de la ranura, el diámetro de la ranura y el descentramiento de la ranura a intervalos regulares durante el ciclo de producción. Si se detecta una desviación, la máquina se ajusta antes de que se produzcan más piezas. La inspección final la realiza el departamento de control de calidad utilizando equipos más precisos, como una máquina de medición de coordenadas (MMC) o un proyector de perfiles. La MMC puede medir el ángulo de la ranura, el perfil de la ranura y la desviación de la ranura con alta precisión. La siguiente tabla resume los métodos de inspección y sus aplicaciones.

Método de inspección Qué mide Exactitud Cuando se usa
Calibre de ranura Ángulo y perfil de ranura. +/- 0,5 grados En proceso
Micrómetro Diámetro de ranura +/- 0,01mm En proceso
Indicador de cuadrante Desviación de ranura +/- 0,01mm En proceso
Proyector de perfiles Perfil de ranura +/- 0,005 milímetros Inspección final
Máquina de medición de coordenadas (CMM) Todos los parámetros de ranura +/- 0,002 milímetros Inspección final

En nuestra fábrica, utilizamos una combinación de inspección final y durante el proceso para verificar la precisión de la ranura de nuestras poleas de correa. Nuestros operadores están capacitados para utilizar calibres de ranura y micrómetros para verificar el ángulo y el diámetro de la ranura cada 10 piezas. Nuestro departamento de control de calidad utiliza una CMM para verificar el perfil de la ranura y el descentramiento mediante muestreo. Mantenemos registros de inspección detallados para cada lote de producción, brindando trazabilidad completa a nuestros clientes.


5. ¿Cómo se evalúa la calidad del mecanizado de un proveedor de poleas de correa?

La evaluación de la calidad del mecanizado de un proveedor de poleas de correa requiere centrarse en el equipo, las herramientas, el control de procesos, la inspección y la experiencia. El proveedor debe tener el equipo para girar, ranurar y rectificar poleas hasta las tolerancias requeridas. Esto incluye tornos CNC, rectificadoras CNC y herramientas de precisión. El proveedor debe tener un sistema de control de procesos que garantice una calidad constante de una pieza a otra. Esto incluye la gestión de herramientas, la gestión del refrigerante y el mantenimiento de la máquina. El proveedor debe contar con un sistema de inspección que verifique la precisión del ranurado en cada lote de producción. Esto incluye medidores calibrados, una CMM e inspectores capacitados. Y el proveedor debe tener experiencia en la producción de poleas para correas para aplicaciones similares. La siguiente tabla resume estos criterios de evaluación.

Criterio de evaluación Qué buscar Por qué es importante
Equipos de mecanizado Tornos CNC, rectificadoras CNC, herramientas motorizadas Garantiza la capacidad de mantener tolerancias.
Estampación Herramientas de forma de precisión, muelas rectificadas Garantiza la precisión del perfil de ranura
Control de procesos Gestión de herramientas, gestión de refrigerante, mantenimiento. Garantiza la coherencia de una parte a otra.
Sistema de inspección Medidores calibrados, CMM, inspectores capacitados Verifica la precisión del surco en cada lote.
Experiencia Historial en aplicaciones similares Demuestra capacidad y confiabilidad.

En Hawen, nuestra fábrica produce poleas de correa durante más de una década. Hemos invertido en equipos avanzados de mecanizado y rectificado CNC y mantenemos un sistema integral de control de calidad. Nuestro equipo de ingeniería está disponible para ayudar con la ingeniería de especificaciones y aplicaciones. Le invitamos a evaluarnos según estos criterios y a considerarnos como su socio para poleas de correa.


6. ¿Cuáles son los parámetros clave del producto de nuestra fábrica?

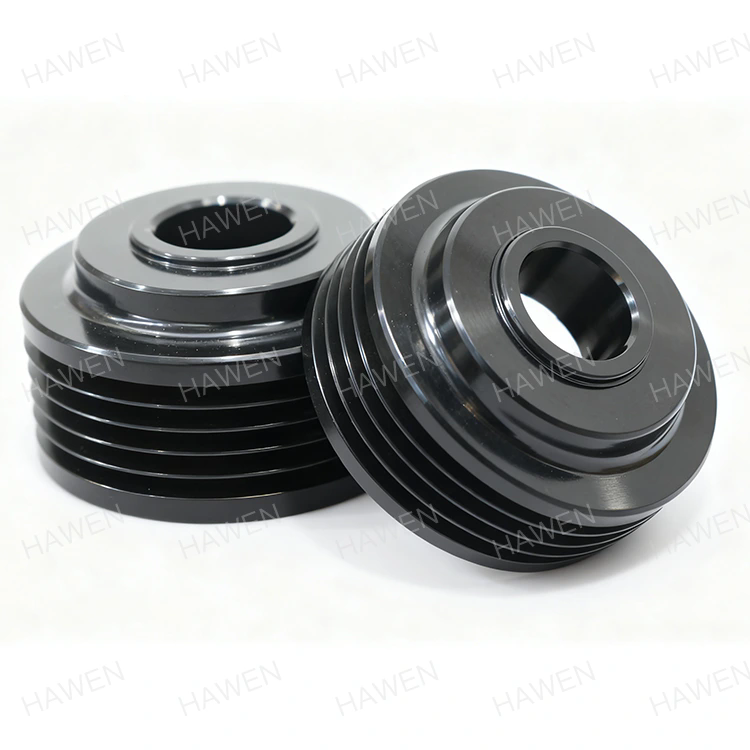
La siguiente tabla proporciona los parámetros clave del producto para nuestras poleas de correa. Estas poleas están diseñadas para transportadores, variadores de HVAC, maquinaria agrícola y ventiladores industriales. Nuestra fábrica también puede producir poleas personalizadas para cumplir con requisitos específicos.

Parámetro Rango de especificaciones Notas
Diámetro externo 50 - 1.200 milímetros Tamaños personalizados disponibles
Perfil de ranura Correa trapezoidal, correa de distribución, correa plana Perfiles personalizados disponibles
Número de ranuras 1 - 12 Configuraciones personalizadas disponibles
Tolerancia del ángulo de ranura +/- 0,5 grados (girado), +/- 0,1 grados (suelo) Seleccionado según la aplicación
Tolerancia del diámetro de la ranura +/- 0,05 mm (torneado), +/- 0,01 mm (rectificado) Seleccionado según la aplicación
Acabado superficial Ra 0,8 - 1,6 µm (tierra) Reduce el desgaste de la correa
Material Hierro fundido, acero, aluminio Seleccionado por su fuerza y ​​peso.
Equilibrio G16 o mejor Reduce la vibración
Cantidad mínima de pedido 10 piezas Negociable para pedidos grandes.
Plazo de entrega 2 - 4 semanas Depende de la cantidad y la personalización.

En nuestra fábrica, fabricamos nuestras poleas para correa para cumplir con estas especificaciones y más. Podemos personalizar el diámetro, el perfil de la ranura, la cantidad de ranuras, el material y las tolerancias para adaptarnos a sus requisitos específicos. Nuestro sistema de control de calidad incluye inspección de materias primas, inspección durante el proceso e inspección final antes del envío. Nuestro objetivo es proporcionar a nuestros clientes poleas de correa de alta calidad que cumplan con sus requisitos de rendimiento.


7. Preguntas frecuentes (FAQ)

Pregunta 1: ¿Cuál es el parámetro de ranura más crítico para el rendimiento de la polea para correa?

Respuesta: El parámetro de ranura más crítico es el ángulo de ranura. El ángulo de la ranura determina cómo encaja la correa en la ranura y cuánta potencia puede transmitir el accionamiento. Un error de tan solo un grado puede reducir la capacidad de transmisión de potencia de la correa y provocar un desgaste desigual. Por este motivo, el ángulo de la ranura debe especificarse con una tolerancia de +/- 0,5 grados o más estricta, según la aplicación.

Pregunta 2: ¿Por qué es necesario rectificar si la polea ya está girada?

Respuesta: El rectificado es necesario para lograr el más alto nivel de precisión de ranura y acabado superficial. El torneado puede lograr una tolerancia del ángulo de ranura de +/- 0,5 grados y un acabado superficial de Ra 1,6-3,2 µm. El rectificado puede lograr una tolerancia del ángulo de ranura de +/- 0,1 grados y un acabado superficial de Ra 0,4-0,8 µm. La precisión y el acabado mejorados reducen el desgaste, la vibración y el ruido de la correa y mejoran la eficiencia de la transmisión de potencia.

Pregunta 3: ¿Cómo verifico la precisión de la ranura de una polea que recibí?

Respuesta: Puede verificar la precisión de la ranura utilizando un medidor de ranura, un micrómetro y un indicador de cuadrante. El medidor de ranuras comprueba el ángulo y el perfil de la ranura. El micrómetro comprueba el diámetro de la ranura. El comparador comprueba el descentramiento de la ranura. Para aplicaciones críticas, puede enviar una muestra a un laboratorio de metrología para la inspección de la CMM. En Zhejiang Hawen Electromechanical Co., Ltd., proporcionamos informes de inspección con cada envío.

Pregunta 4: ¿Se pueden volver a mecanizar las poleas desgastadas para restaurar la precisión de la ranura?

Respuesta: En algunos casos, las poleas desgastadas se pueden volver a mecanizar para restaurar la precisión de la ranura. El proceso implica retirar una pequeña cantidad de material de la ranura para restaurar el ángulo y perfil correctos. Sin embargo, esto reduce el diámetro de la ranura, lo que puede afectar la relación de velocidad. El remecanizado sólo es factible si la polea tiene suficiente material y si el diámetro reducido es aceptable para la aplicación. Nuestro equipo de ingeniería puede asesorarle sobre si el remecanizado es una opción viable.

Pregunta 5: ¿Cuál es el plazo de entrega típico para las poleas de correa personalizadas?

Respuesta: El plazo de entrega típico para las poleas de correa personalizadas es de 2 a 4 semanas después de la aprobación del dibujo. El plazo de entrega depende de la complejidad del perfil de ranura, el material y la cantidad solicitada. Para pedidos grandes o perfiles complejos, el plazo de entrega puede ser mayor. En nuestra fábrica, trabajamos estrechamente con nuestros clientes para cumplir con sus requisitos de entrega.


8. Conclusión

La precisión y consistencia de las ranuras son la base del rendimiento de la polea de correa. Los procesos de mecanizado utilizados para formar la ranura (torneado, ranurado y rectificado) determinan si la polea proporcionará una transmisión de potencia confiable o provocará desgaste, ruido y vibración en la correa. Para los compradores, comprender estos procesos es esencial para especificar el nivel correcto de calidad y evaluar a un proveedor. En Zhejiang Hawen Electromechanical Co., Ltd., nuestra fábrica cuenta con el equipo, las herramientas y la experiencia para producir poleas de correa que cumplen con las tolerancias de ranura más exigentes. Utilizamos mecanizado CNC y rectificado de precisión para lograr tolerancias de ángulo de ranura de +/- 0,1 grados y acabados superficiales de Ra 0,8 µm o mejor.

Ya sea que esté buscando poleas para transportadores, variadores de HVAC, maquinaria agrícola o ventiladores industriales, lo invitamos a contactarnos para analizar sus requisitos. Podemos proporcionar muestras, datos técnicos y soluciones personalizadas. Nuestro compromiso con la calidad y la satisfacción del cliente nos ha convertido en un socio confiable para empresas de todo el mundo.

Póngase en contacto con Zhejiang Hawen Electromechanical Co., Ltd. hoypara analizar sus requisitos de polea de correa y descubrir cómo nuestras capacidades de mecanizado pueden cumplir con sus especificaciones de precisión de ranura.

Noticias relacionadas
Déjame un mensaje
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar